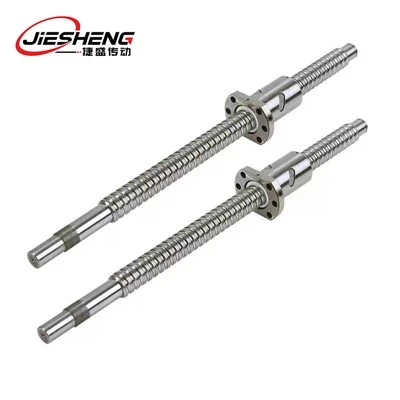
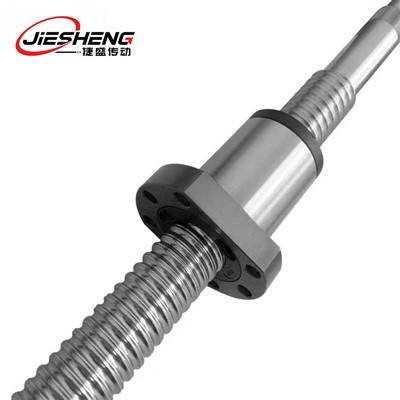
Guľôčkové skrutky C7 poskytujú presný lineárny pohyb pre štandardné polohovacie aplikácie a automatizáciu výroby. Vďaka kumulatívnej tolerancii stúpania ±0,050 mm na 300 mm zdvihu sa tieto skrutkové hriadele za studena-spájajú s jednoduchými maticami s prírubou SFU, aby poskytovali stabilnú účinnosť pohonu, rovnomernú axiálnu tuhosť a nízke trenie pri vysokých-cykloch prevádzky.
Kľúčové vlastnosti
Presnosť rozstupu C7 Vyhovuje normám ISO 3408-3 a JIS B 2051, zachováva kumulatívnu odchýlku stúpania v rozmedzí ±0,050 mm nad 300 mm.
Indukčné-hriade so závitom z kalenej ocele sú indukčne kalené na HRC 58–62, čím sa zachováva húževnatosť jadra a zároveň sa znižuje dynamické opotrebenie povrchu.
Vnútorná obehová matica SFU Jednoduchá matica s prírubou využíva vnútorné spätné dráhy oceľových guľôčok, čím sa zmenšujú vonkajšie rozmery pre kompaktnú inštaláciu stroja.
Štandardizované obrábanie koncov Konce čapu sú presne sústružené a brúsené tak, aby pasovali na štandardné podporné ložiská BK/BF a FK/FF.
Technické špecifikácie
|
Parameter |
Špecifikácia |
Štandard / Jednotka |
|
Stupeň presnosti |
Stupeň C7 |
±0,050 mm / 300 mm |
|
Typ procesu |
Valcovanie nití za studena |
ISO 3408 trieda 7 |
|
Materiál hriadeľa |
Uhlíková oceľ S55C |
Case Hardened |
|
Materiál orechov |
20CrMo legovaná oceľ |
Nauhličované |
|
Hĺbka tvrdosti |
HRC 58 – 62 |
Efektívna hĺbka 1,5–3,0 mm |
|
Materiál lopty |
Chrómová oceľ GCr15 |
Stupeň presnosti 10 |
|
Axiálna vôľa |
Menšie alebo rovné 0,050 mm |
Nepredinštalovaný{0} štandard |
|
Priamosť |
Menšie alebo rovné 0,080 mm / 1000 mm |
Ukazovateľ číselníka je overený |
|
Teplota |
-20 až +80 |
stupňa |
Konfigurácia produktu
SFU 16 05 T 4 D - C7 - 1000 - P0
|
Orieškový štýl |
SFU (Jedna matica s oválnou montážnou prírubou) |
|
Priemer hriadeľa |
Nominálna 16 mm |
|
Vedenie skrutky |
Rozstup 05 mm |
|
Závit Ruka |
T (pravá-závit) |
|
Počet obvodov |
4 otočky návratu lopty |
|
Štýl príruby |
D (Dvojitá{0}}príruba s plochým rezom) |
|
Tolerančná trieda |
Stupeň C7 |
|
Celková dĺžka |
Celková dĺžka v milimetroch |
|
Trieda predpätia |
P0 (štandardná axiálna vôľa) |
Presnosť a špecifikácie vedenia
|
Stupeň tolerancie |
Lead Error (e300) |
Axial Play |
Spôsob výroby |
|
C7 |
±0,050 mm / 300 mm |
Menšie alebo rovné 0,050 mm |
Valcovanie nití za studena |
|
C5 |
±0,018 mm / 300 mm |
Menšie alebo rovné 0,020 mm |
Presné valcovanie / brúsenie |
|
C3 |
±0,008 mm / 300 mm |
Menšie alebo rovné 0,005 mm |
Brúsenie závitov |
Predpätie a axiálna vôľa
P0 Vôľa Standard Nulové vnútorné predpätie s riadenou axiálnou vôľou do 0,050 mm. Znižuje vstupný krútiaci moment a tvorbu tepla v horizontálnych pohonných jednotkách.
Možnosť ľahkého predpätia P1 Selektívne dimenzovanie guľôčok eliminuje vnútornú radiálnu vôľu. Znižuje axiálnu vôľu na 0,015 mm alebo menej pri zachovaní stabilnej rotačnej účinnosti.
Matica rozmerov a výberu
|
Model |
Dia. (d) (mm) |
Vývod (P) (mm) |
Guľa (Dw) (mm) |
Dynamické zaťaženie Ca (kgf) |
Statické zaťaženie C0a (kgf) |
Priemer matice. (D) (mm) |
Príruba (A) (mm) |
Dĺžka matice (L) (mm) |
|
SFU1204 |
12 |
4 |
2.381 |
620 |
1150 |
22 |
42 |
35 |
|
SFU1605 |
16 |
5 |
3.175 |
1380 |
3050 |
28 |
48 |
42 |
|
SFU1610 |
16 |
10 |
3.175 |
1320 |
2880 |
28 |
48 |
42 |
|
SFU2005 |
20 |
5 |
3.175 |
1550 |
3880 |
36 |
58 |
42 |
|
SFU2505 |
25 |
5 |
3.175 |
1720 |
4900 |
40 |
62 |
42 |
|
SFU2510 |
25 |
10 |
4.762 |
2980 |
7350 |
40 |
62 |
60 |
|
SFU3205 |
32 |
5 |
3.175 |
1950 |
6500 |
50 |
80 |
42 |
|
SFU3210 |
32 |
10 |
6.350 |
4800 |
12100 |
50 |
80 |
66 |
|
SFU4010 |
40 |
10 |
6.350 |
5450 |
15200 |
63 |
93 |
66 |
Výrobný proces
• Kontrola surovín Chemické zloženie a ťahové skúšky oceľových tyčí S55C.
• Bezhroté brúsenie Vonkajší priemer vysústružený na presné rozmery predvalcovacieho hriadeľa.
• Presné valcovanie závitov Raznice na valcovanie za studena vytvárajú profily závitov pod dynamickou kontrolou tlaku.
• Indukčné kalenie Vysoko{0}}frekvenčný ohrev vytvára 1,5 – 3,0 mm tvrdenú vrstvu naprieč závitmi.
• Vyrovnávanie a kalibrácia Hydraulické lisy upravujú celkové hádzanie s presnosťou 0,080 mm / 1000 mm.
• CNC žurnálové obrábanie Koncové schodíky, drážky pre pero, drážky-krúžkov a sedlá závitov opracované na tlač.
• Montáž a kontrola kvality Zaťaženie guľôčky, kontrola chýb elektródy pomocou laserového interferometra a overenie axiálnej vôle.
Použitie guľôčkových skrutiek C7
Kartézska automatizácia Poháňa lineárne pohybové osi pri vyberaní{0}}a{1}}modulov a portáloch na prenos materiálu.
Gravírovacie stroje Prevádza rotačný pohyb na lineárny posuv na primárnych polohovacích osiach.
Pomocné zariadenia na rezanie laserom Ovládajú nastavovače výšky, jednotky na polohovanie zaostrenia a nakladacie stoly.
Packaging Machinery Vykonáva funkcie lineárneho tlačenia, indexovania a triedenia v nepretržitých prevádzkových cykloch.
Výrobné overenie
Overenie laserovým interferometrom Presnosť stúpania overená v celej dĺžke závitu na potvrdenie zhody s toleranciou C7.
Brúsenie žurnálu Concentricity Control Journal udržuje hádzanie koncového-kroku v rozmedzí 0,015 mm vzhľadom na os hriadeľa.
Vysledovateľnosť materiálu Certifikáty taveniny surovín a správy o kontrole tvrdosti dodávané s objednávkami.
Možnosti prispôsobenia
Dĺžky hriadeľa K dispozícii sú kontinuálne valcovacie dĺžky závitu až do 6000 mm.
Nožové profily Zákazkové koncové stupne vyrobené podľa technických výtlačkov, vrátane vnútorných závitov, drážok pre pero a plošiek pohonu.
Povrchové nátery Pre prostredia so zvýšenou vlhkosťou je k dispozícii čierny oxid alebo tvrdý chróm.
CAD výkresy a dátové listy
2D výkresy Rozmerové výkresy PDF a DXF so štandardnými maticami SFU a podpornými jednotkami BK/BF.
3D CAD modely STEP a IGES súbory naformátované na integráciu zostavy a overenie vôle.
Technické listy PDF dokumentácia vrátane kritických rýchlostných limitov, výpočtov vzperného zaťaženia a montážnych postupov.
FAQ
Populárne Tagy: c7 guľôčkové skrutky, Čína c7 guľôčkové skrutky výrobcovia, dodávatelia, továreň, guľôčkové skrutky pre eskalátory, Guľové skrutky na testovanie úchytov prírub, Guľové skrutky pre montáže, Guľové skrutky pre podsystémy, guľôčkové skrutky pre systémy riadenia dopravy, guľôčkové skrutky pre zariadenia na čistenie odpadových vôd