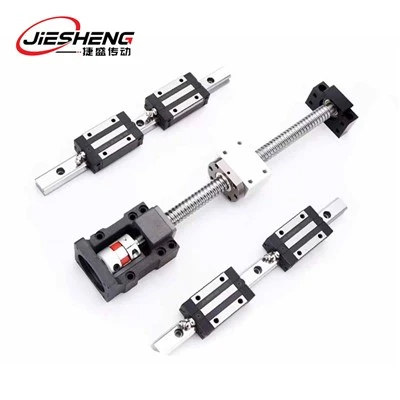
Brúsené guľôčkové skrutky s vysokým vedením integrujú veľké geometrie vedenia s presným brúsením závitov, čo umožňuje rýchly lineárny pohyb až do 2,0 metra za sekundu. Tieto jednotky sú vyrobené z tepelne-spracovaných legovaných ocelí s tvrdosťou obežnej dráhy 58 až 62 a poskytujú presnosť polohovania až do triedy JIS C3 a zachovávajú si tuhosť pri nepretržitých pohybových cykloch.
Kľúčové vlastnosti
Vysoká cestovná rýchlosť:Veľké pomery stúpania-k-priemeru umožňujú rýchle premiestnenie bez zvýšenia rýchlosti otáčania motora.
Certifikovaná presnosť rozstupu:Dráhy brúseného závitu udržiavajú kumulatívnu chybu vedenia v rozmedzí 0,008 mm na 300 mm.
Hladký vnútorný návrat:Zakrivené cirkulačné uzávery nasmerujú ložiskové guľôčky okolo veľkých uhlov nábehu, aby sa znížil prevádzkový hluk.
Odstránenie vôle:Prednastavené zaťaženie od 1% do 7% dynamickej kapacity zabraňuje axiálnej vôli a zlepšuje opakovateľnosť polohy.
Viacbodový kontaktný profil-:Dizajn gotickej oblúkovej drážky rovnomerne rozdeľuje kontaktné napätie počas rýchlych reverzácií pohybu.
Technické špecifikácie
|
Parameter |
Špecifikácia |
|
Rozsah priemeru |
12 mm – 50 mm |
|
Rozsah olova |
10 mm – 50 mm |
|
Triedy presnosti |
JIS C3, C5, C7 |
|
Tvrdosť obežnej dráhy |
HRC 58 – 62 |
|
Materiál hriadeľa |
50CrMo4 / CF53 |
|
Materiál matice |
20CrMnTi |
|
Materiál lopty |
Chrómová oceľ GCr15 |
|
Maximálna hodnota DN |
120,000 |
Konfigurácia produktu
Zostavy uzemňovacích guľôčkových skrutiek s vysokým vedením obsahujú päť základných prvkov:
Presný hriadeľ:Indukčné-tvrdené oceľové jadro s presnými-brúsenými obežnými dráhami závitov a bezhrotovými-brúsenými ložiskovými sedlami.
Recirkulačná matica:Oceľové puzdro s optimalizovanými guľôčkovými kanálikmi navrhnuté pre silné reverzné sily.
Kryty deflektorov:Skonštruované spätné komponenty, ktoré udržujú kontinuitu prúdu guľôčky pozdĺž strmých uhlov vedenia.
Zodpovedajúce oceľové gule:Ložiskové guľôčky triedy 10 kalibrované s toleranciou priemeru 0,0005 mm pre rovnomerné zdieľanie sily.
Kontaktné stierače:Dvojité{0}}tesniace krúžky NBR namontované na oboch stranách matice na utesnenie mastnoty a blokovanie vniknutia prachu.
Presnosť a vedenie
|
Trieda presnosti |
Kumulatívna chyba potenciálneho zákazníka |
Stredná cestovná odchýlka |
Drsnosť povrchu |
|
JIS C3 |
+/- 0.008 mm / 300 mm |
0,012 mm |
Ra 0,2 mikrónu |
|
JIS C5 |
+/- 0.018 mm / 300 mm |
0,020 mm |
Ra 0,4 mikrónu |
|
JIS C7 |
+/- 0.050 mm / 300 mm |
0,050 mm |
Ra 0,8 mikrónu |
Možnosti predbežného načítania
|
Typ predpätia |
Úroveň sily |
Axiálna hra |
Primárna podmienka použitia |
|
Odbavenie |
Nulová sila |
0,005 mm |
Manuálne nastavenie s nízkym trením |
|
Ľahké predpätie |
1 % - 3 % dynamickej kapacity |
nula |
Všeobecný automatizovaný lineárny pohyb |
|
Stredné predpätie |
5 % - 7 % dynamickej kapacity |
nula |
Vysoká dynamická tuhosť pri zaťažení |
Rozmery a výber
|
Model |
Priemer hriadeľa (mm) |
Vývod (mm) |
Vonkajší priemer matice (mm) |
Dynamické zaťaženie (kN) |
Statické zaťaženie (kN) |
|
FSC 1616 |
16 |
16 |
32 |
7.8 |
17.5 |
|
FSC 2020 |
20 |
20 |
38 |
9.2 |
22.8 |
|
FSC 2525 |
25 |
25 |
47 |
14.6 |
36.2 |
|
FSC 3232 |
32 |
32 |
58 |
21.4 |
56.0 |
|
FSC 4040 |
40 |
40 |
73 |
34.8 |
91.5 |
Výrobný proces
Kontrola materiálu:Spektrografické chemické testovanie a ultrazvuková detekcia defektov na prichádzajúcich oceľových tyčiach.
Uvoľnenie stresu:Tepelná normalizácia na stabilizáciu rozmerov pred presným obrábaním.
Hrubé opracovanie:CNC sústruženie čapových stupňov a predbežné rezanie profilu závitu.
Kalcinovanie:Hlboké indukčné kalenie na povrchu obežnej dráhy závitu.
CNC brúsenie závitov:Viac{0}}prechodové brúsenie na stanovenie geometrie elektródy a hladkosti profilu povrchu.
Sústredné brúsenie čapu:Presné brúsenie ložiskových čapov na limity hádzania pod 0,005 mm.
Zhoda matíc:Montáž a nastavenie zaťaženia pomocou kalibrovaných meračov krútiaceho momentu.
Metrologické overenie:Overenie sklonu pomocou laserových interferometrov a 3D súradnicových meracích strojov.
Aplikácie guľôčkových skrutiek s vysokým vedením
Systémy výberu a umiestnenia:Umožňuje vysoké lineárne zrýchlenie naprieč viac{0}}osovými automatizovanými portálmi.
Rámy na rezanie laserom:Poháňa vysokorýchlostné{0}}osi pohybu vyžadujúce konštantnú rýchlosť a presné ovládanie obrysu.
Systémy aditívnej výroby:Udržuje kontrolu vertikálnej vrstvy počas rýchlych pohybov.
Smerovacie vybavenie:Slúži ako alternatíva priameho pohonu k remeňovým systémom v aplikáciách so stredným zdvihom.
Systémy triedenia:Premieňa rotačný krútiaci moment na rýchly horizontálny posun vo vysoko{0}}výkonných zariadeniach.
Overovanie a kontroly kvality
Každý závit uzemňovacej skrutky je zmapovaný pomocou grafu chýb vedenia laserového interferometra.
Zásielky obsahujú chemické certifikáty materiálu a záznamy o kontrole tepelného spracovania.
Profil závitu k hádzaniu čapu sa udržiava v rozmedzí 0,005 mm.
Merania krútiaceho momentu sa zaznamenávajú pre každú zmontovanú maticu pred konečným balením.
Možnosti prispôsobenia
Obrábanie nožov:Zákazkové sústruženie, drážky, drážky poistných krúžkov a závity pohonu spracované podľa technických výkresov.
Povrchové úpravy:Čierny oxid, elektro-menej nikel alebo tvrdé chrómovanie pre drsné prevádzkové prostredia.
Vysokoteplotné tesnenia:Fluorokarbónové tesnenia spárované so syntetickými mazivami až do 150 stupňov Celzia.
Vlastné geometrie matíc:Upravené montážne príruby určené pre tesné konštrukčné kryty.
Kompletné aktivačné sady:Zodpovedajúce podporné jednotky, poistné matice a držiaky motora sú dodávané ako balíčky pripravené na inštaláciu--.
CAD výkresy a dátové listy
Dostupné modely STEP, IGES a DXF pre rýchlu integráciu do systémových zostáv.
Výrobné výkresy vygenerované do 24 hodín na základe užívateľských špecifikácií.
Dynamické projekcie životnosti, výpočty kritických rýchlostí a limity vzperu sa poskytujú na základe technickej požiadavky.
Často kladené otázky
Populárne Tagy: guličkové skrutky s vysokým olovom, výrobcovia, dodávatelia, továreň v Číne, Guľové skrutky pre šikmé aplikácie, guľôčkové skrutky pre železničné zariadenia, Guľové skrutky pre vertikálne aplikácie, guľové skrutky s integrovanými ložiskami, guľôčkové skrutky so spoľahlivým výkonom